

прес підбирач квадратні тюки
Часто чую, ніби головне у квадратних тюках – це простота зберігання. Так, штабелюються вони добре, але якщо копнути глибше, вся суть упирається в роботу самого преса. І тут є нюанси, про які багато хто мовчить, поки не зіштовхнуться з ними в полі.
Від міфу до реальності: що насправді формує тюк
Коли тільки починав працювати зпрес підбирач квадратні тюкидумав, що ключовий параметр - тиск. Виявилося, це лише частина історії. Набагато важливіше синхронізація механізму, що подає, і камери пресування. Якщо вони працюють не в такт, навіть при максимальному зусиллі тюк виходить пухким по краях, а в центрі переущільненим. Це потім аукається при зберіганні: волога проникає всередину, починається псування.
Згадую один випадок із господарством під Воронежем. Поставили вони новий імпортний прес, хваляться високим тиском. А після першого ж збирання — невдоволення: пакунки розвалюються під час навантаження. Приїхали, дивимось. Виявилося, регулювання ходу плунжера було виставлено на універсальний? режим для люцерни, а вони пресували вологе різнотрав'я. Машина просто не встигала сформувати рівні верстви. Довелося підбирати налаштування практично з нуля, зменшуючи швидкість подачі.
Звідси висновок: немає універсальних налаштувань. Для кожного типу маси – своя геометрія укладання в камері. І це перший камінь спотикання для тих, хто женеться за найпотужнішою? моделлю, не думаючи про гнучкість управління процесом.
Де криються приховані проблеми: знос та обслуговування
Виробники люблять говорити про ресурс ременів або зубів барабана, що подає. Але з досвіду, слабке місце багатьохпрес підбирач квадратні тюки- Це вузли обв'язки. Особливо якщо йдеться про роботу з грубими стеблами, наприклад, кукурудзою на силос. Шпагат або сітка повинні лягати ідеально рівно, без перекосів, інакше при транспортуванні кути тюка "розпускаються".
У нас був епізод із пресом, який чудово працював на пшеничній соломі, але варто було перейти на ріпак — пішли постійні урвища обв'язки. Довго шукали причини. Виявилося, що у конструкції використовувався недостатньо жорсткий напрямний кронштейн для голки. Він прогинався під навантаженням від більш пружної маси і голка проходила з відхиленням в пару міліметрів. Цього вистачило, щоб шпагат перетирався об край камери. Рішення виявили, встановивши посилену деталь від стороннього виробника.
Такі моменти рідко описані у мануалах. Їх розумієш лише після сезонів роботи та розбору польотів. Тому зараз, вибираючи техніку, завжди дивлюся не на паспортні дані, а на доступ до ключових вузлів: наскільки легко підібратися до тих самих голок або натяжних роликів для чищення та регулювання.
Досвід з обладнанням Цзюцзя: несподівана знахідка з застереженнями
Нещодавно довелося познайомитися з технікою відХулунбуїрська компанія з виробництва машинного обладнання ?Цзюцзя?. Їхній сайтcn-fascar.ruпозиціонує компанію як сучасне інтегроване підприємство сільського господарства. Чесно кажучи, спочатку поставився скептично - багато зараз пропозицій, де за гучними словами ховається сира конструкція.
Але їхня модель для квадратних тюків привернула увагою однією деталлю — системою попереднього ущільнення в завантажувальній камері. Це не просто шнек, а цілий модуль з регульованими лопатями, який дозволяє попередньо формувати ?килим? постійної густини перед основним плунжером. Теоретично це має давати більш однорідний тюк по всій висоті.
Ми випробували його в умовах Підмосков'я на заготівлі сінажу. Перші враження - справді, пакунки виходили рівні, кути чіткі. Але зіткнулися з іншою особливістю: підвищена витрата палива на етапі попереднього ущільнення, особливо при роботі з легковагою, підсушеною масою. Для більших обсягів це може стати важливим чинником вартості. З іншого боку, при пресуванні вологої трави ця система показала себе блискуче — не було пробуксовок і нерівномірного завантаження основної камери.
Ось і виходить, що рішенняХулунбуїрська компанія з виробництва машинного обладнання ?Цзюцзя?виявилося дуже спеціалізованим. Воно не для всіх завдань, але для конкретних умов — наприклад, для господарств, які працюють із різнорідною сировиною за вологістю — може бути дуже ефективним. Головне – розуміти ці умови заздалегідь.
Практичні поради: на що дивитися при виборі та експлуатації
Виходячи зі всього пережитого, сформував для себе кілька неочевидних пунктів при оцінціпрес підбирач квадратні тюки. По-перше, дивлюся не на максимальний розмір пакунка, а на мінімальний. Якщо агрегат може стабільно формувати невеликий щільний тюк, значить, контроль над процесом у нього хороший. Це часто говорить про якісну гідравліку та розумну систему управління.
По-друге, обов'язково запитую дані щодо рівномірності розподілу щільності всередині пакунка. Деякі виробники вже проводять такі тести та надають графіки. Якщо таких даних немає, це привід насторожитися.
По-третє, завжди перевіряю, як організована система мастила вузлів обв'язування. Здавалося б, дрібниця. Але якщо до кожної точки потрібно добиратися шприцом вручну, у розпал сезону на це просто не буде часу. Автоматична чи централізована система – величезний плюс для безперебійної роботи.
Замість висновку: думка вголос про майбутнє тюкування
Зараз багато говорять про розумне сільське господарство, датчики, IoT. У контекстіпрес підбирач квадратні тюкия бачу головний прорив над дистанційному управлінні, а адаптивної системі пресування. Щоб прес сам, на ходу, аналізуючи опір маси, регулював і швидкість, і тиск, і навіть алгоритм укладання шарів.
Окремі спроби є, але вони поки що сирі. Найчастіше розумна? система просто пропонує оператору вибрати один із preset-режимів, що не сильно відрізняється від ручного регулювання. Потрібен саме що безперервний аналіз та підстроювання. Думаю, компанії, які всерйоз займаються R&D, на кшталт тієї жХулунбуїрська компанія з виробництва машинного обладнання ?Цзюцзя?, З їх заявленим акцентом на інтелектуальне виробництво могли б рухатися в цьому напрямку.
Поки що основа хорошого квадратного пакунка — це не так технологія, як розуміння оператором свого матеріалу та своєї машини. Всі налаштування, всі поради лише відправна точка. Головний інструмент – це увага до того, що відбувається тут і зараз, у полі. Саме це і відрізняє просто зібраний пакунок від дійсно якісної заготівлі.
Відповіднапродукція
Відповідна продукція
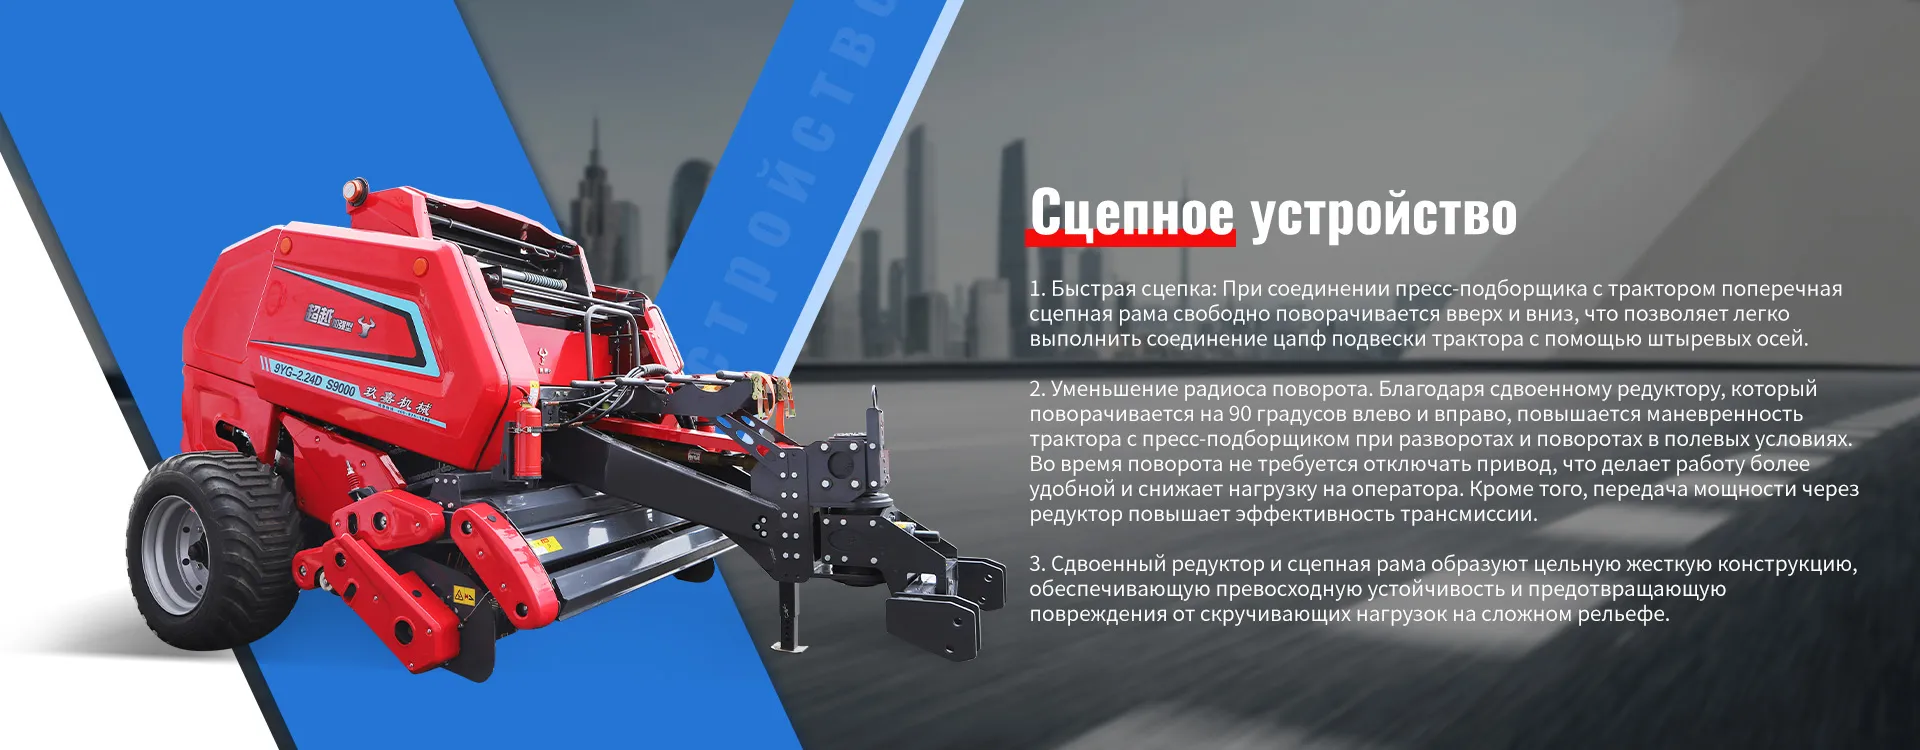
Найпопулярнішіпродукти
Найпопулярніші продукти-
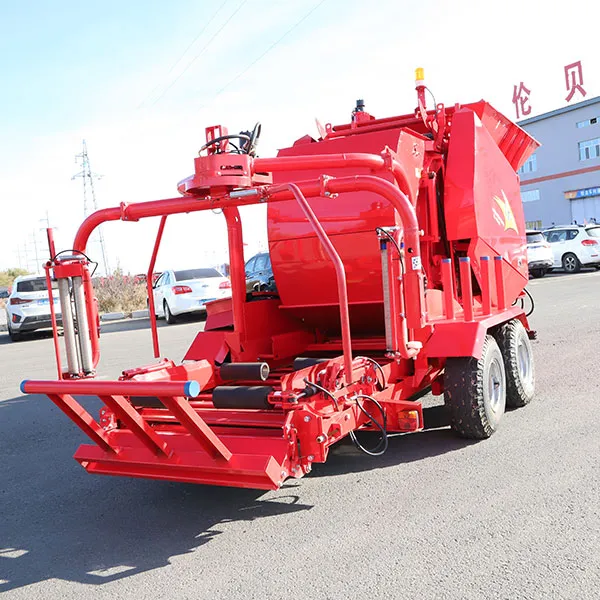
 Прес-підбирач для формування прямокутних тюків 9YFQ-1.9 (поперечного захоплення, експорт до Росії)
-
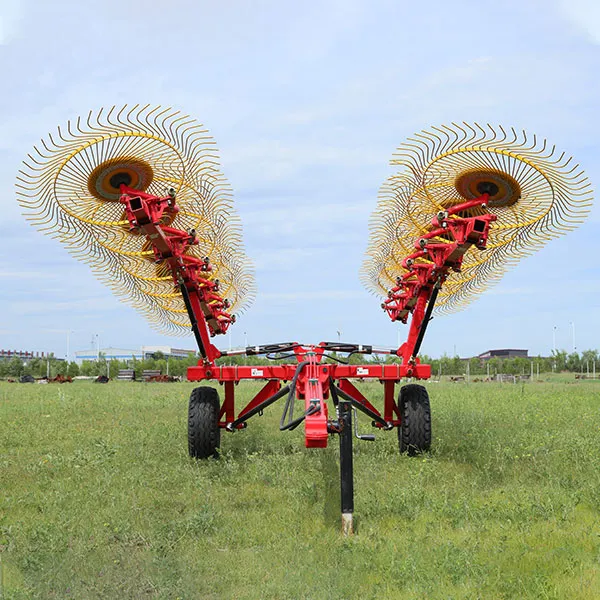
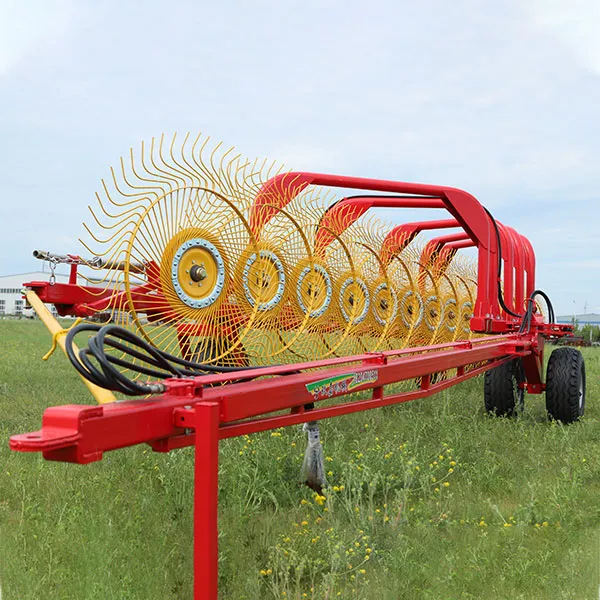 9LZY-9.0 Граблі пальцево-дискові
-
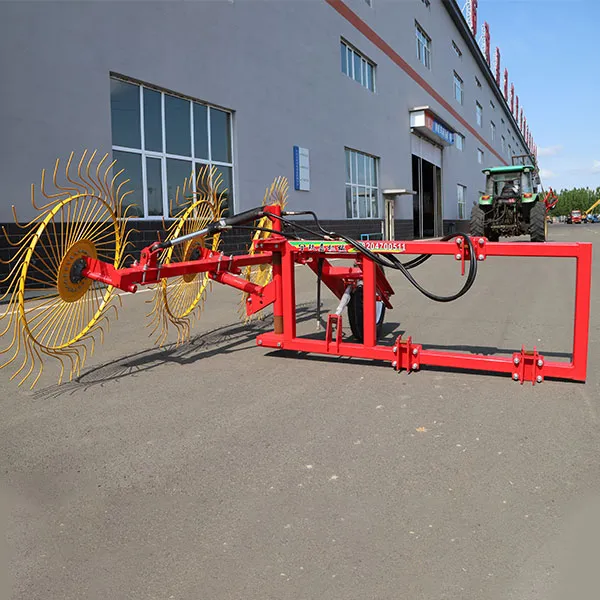 9FZ-2.0 Ворошилка пальцево-дискова
-
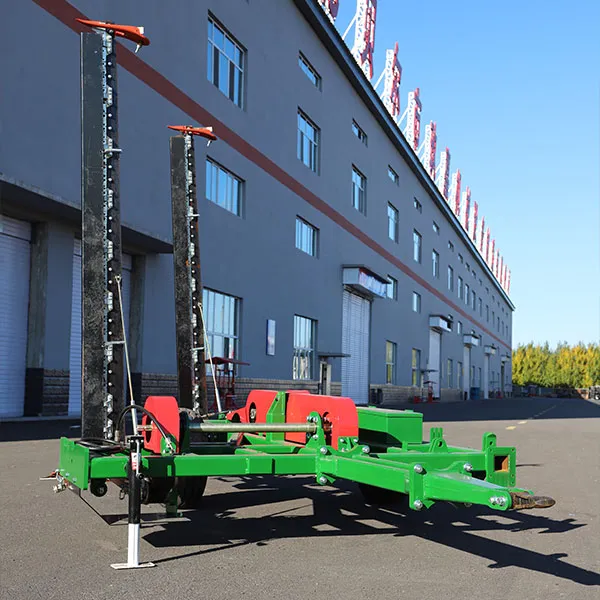
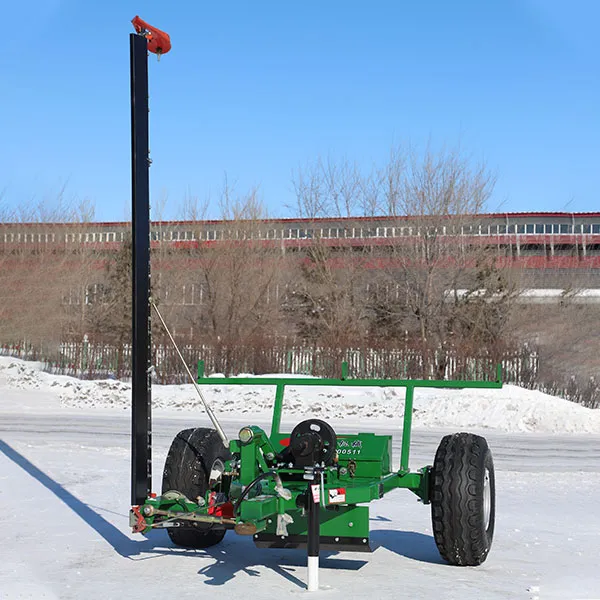
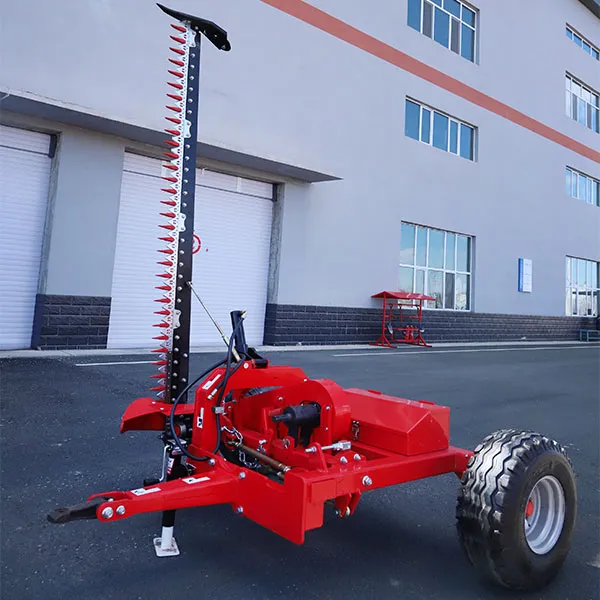 9GD-2.5 Косарка одноножева причіпна (оновлена версія)
-
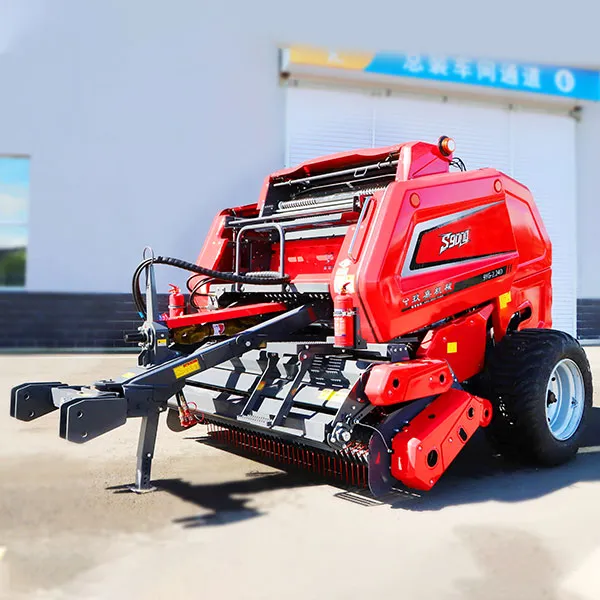 9YG-2.24D Рулонний прес-підбирач (S9000)
-
 Косарка-плющилка моделі 9GQY-3.2
-
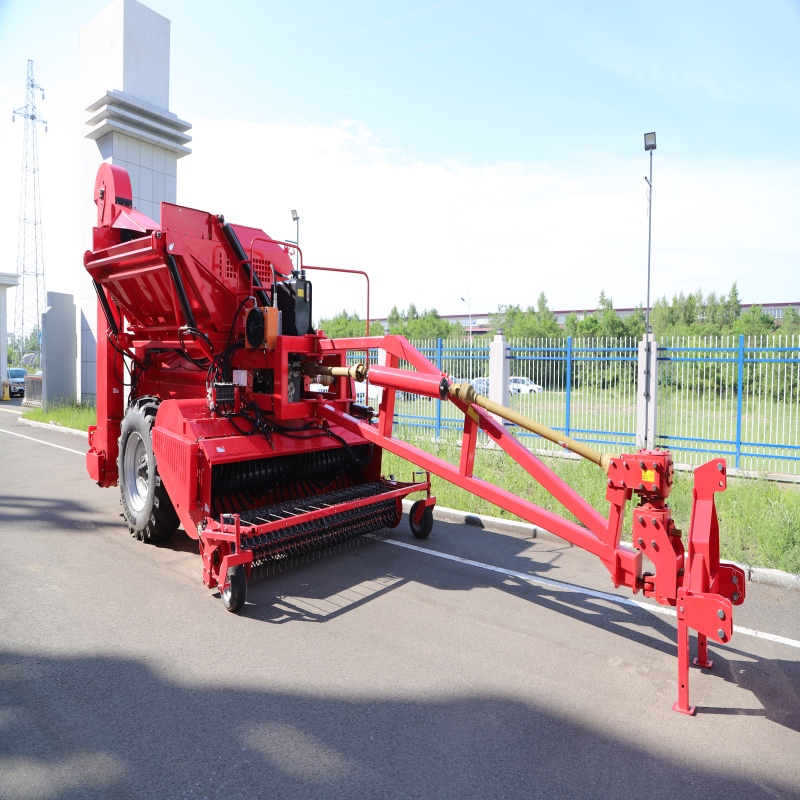 Причіпний однобарабанний комбайн 4DQ-5 для обмолоту квасолі
-
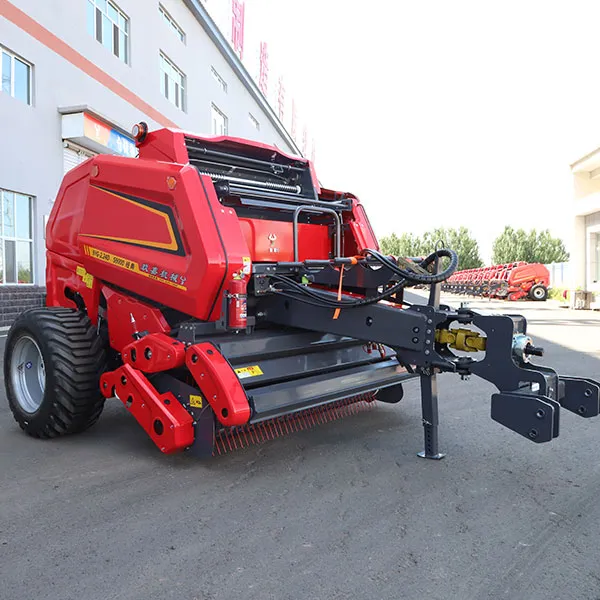 9YG-2.24D Рулонний прес-підбирач (S9000 Класик)
-
 Поперечно-рядний прес-підбирач для формування тюків прямокутної форми моделі 9YFQ-2.2C (експорт до Монголії)
-
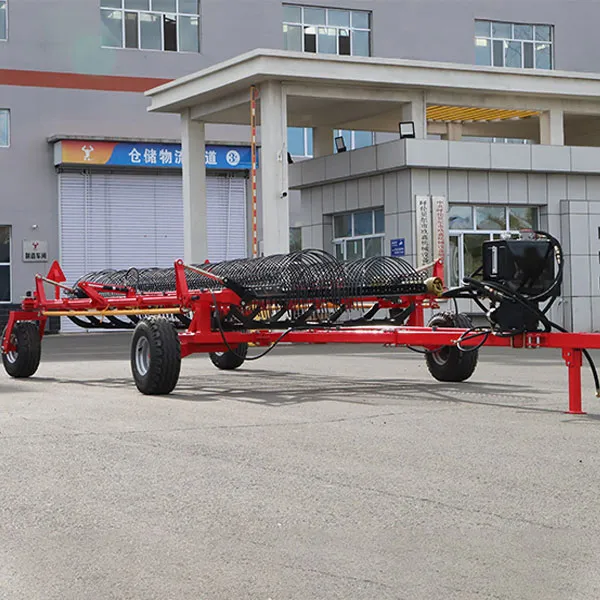 9LH-12 Граблі поперечні причіпні
-
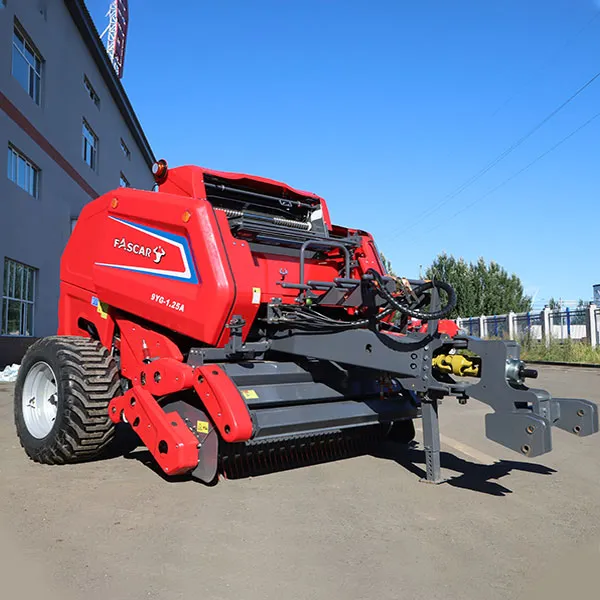 9YG-1.25A Рулонний прес-підбирач FASCAR
-
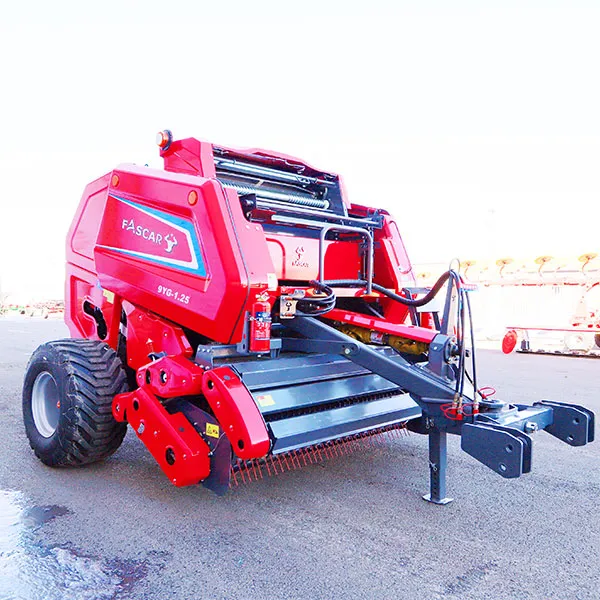 9YG-1.25 Рулонний прес-підбирач FASCAR
Пов'язанийпошук
Пов'язаний пошук- забезпечення сільськогосподарською технікою
- прес підбирач міні трактора
- прес підбирач рулонний волгоградська область
- сільськогосподарська техніка міні моделі
- сільськогосподарська техніка для фермерських господарств
- продаж пресів підбірників алтайському
- продажа преса підбирача
- автономна причіпна косарка мульчер
- міні прес підбирач для мотоблоку
- курган та курганська область продаж сільськогосподарської техніки